PIASTRELLE FATTE A MANO SU MISURA
Scegliere una piastrella fatta a mano vuol dire decidere quattro cose, e la prima è la forma. Poi vengono il fondo o il rigato, la finitura e il colore. Unuslab le produce a Gualdo Tadino, e nei nostri showroom ci sono i campioni di tutte e sei le collezioni.
Il nome viene dal latino unus, uno solo, e descrive bene il risultato, perché ogni pezzo è diverso dagli altri. È una differenza che si misura accanto a un rivestimento di serie, dove si sceglie un effetto, travertino o cemento o legno, e la forma è già decisa in partenza, rettangolare.
Le collezioni non sono effetti, sono forme
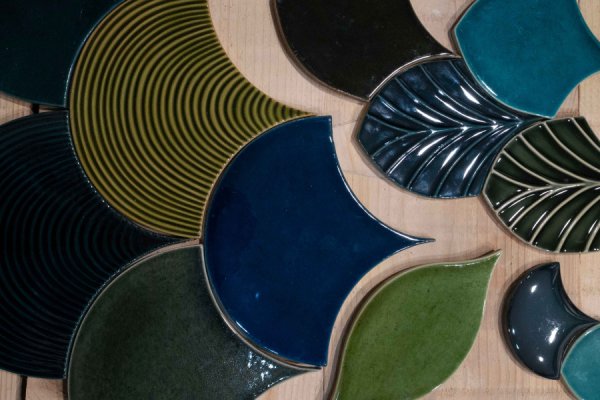
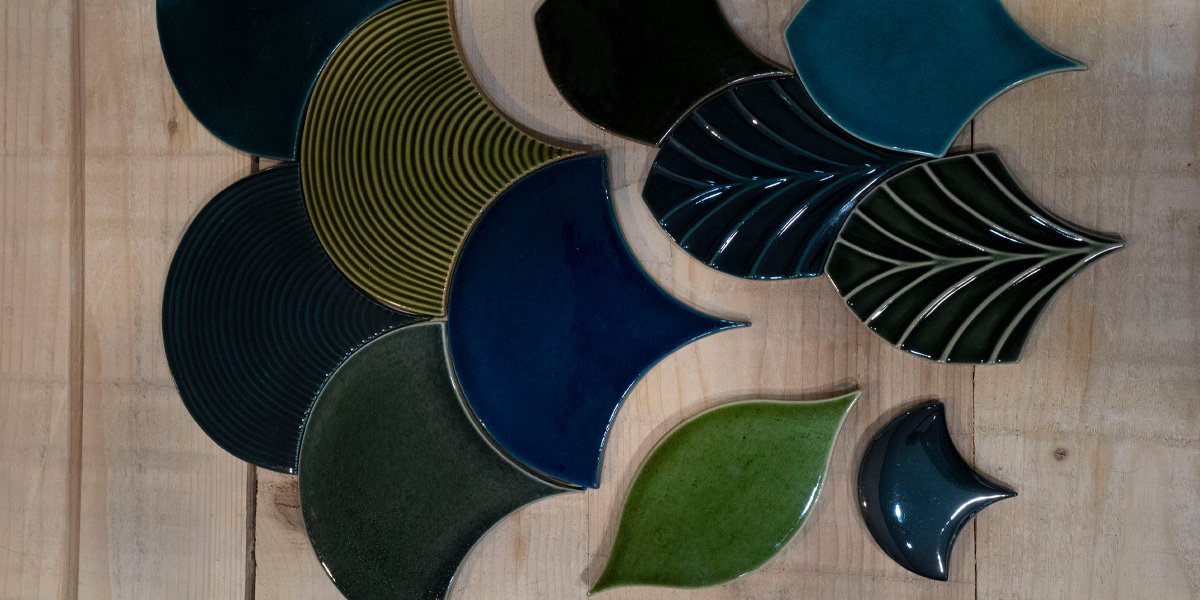
Sono sei e portano il nome di quello che sono: Ventaglio, Foglia Grande, Foglia Piccola, Goccia, Mezzaluna, Conchiglia. Nessuna rimanda a una pietra o a un colore.
Cambia il modo in cui i pezzi stanno insieme sulla parete. I ventagli si sovrappongono a squama, come le tegole di un tetto, e creano un ritmo orizzontale che allarga la parete. Le foglie si affiancano punta contro punta e tirano lo sguardo verso l’alto. La goccia e la mezzaluna si possono ruotare, e ruotandole cambia il disegno complessivo senza cambiare un solo pezzo. È una decisione che pesa più di qualsiasi colore, perché riguarda la geometria dell’ambiente e non la sua tinta.
Le dimensioni cambiano da una forma all’altra: il Ventaglio, per fare un esempio, misura 21 per 20 centimetri. Gli spessori di produzione sono quattro per tutte le collezioni: 6 millimetri, 1 centimetro, 1,4 e 2.
Fondo o rigato: il rilievo che segue la forma
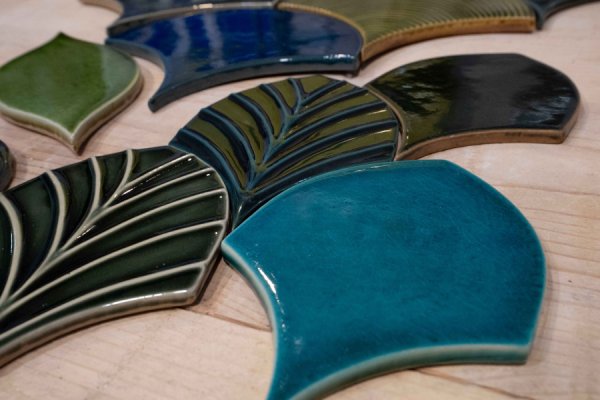
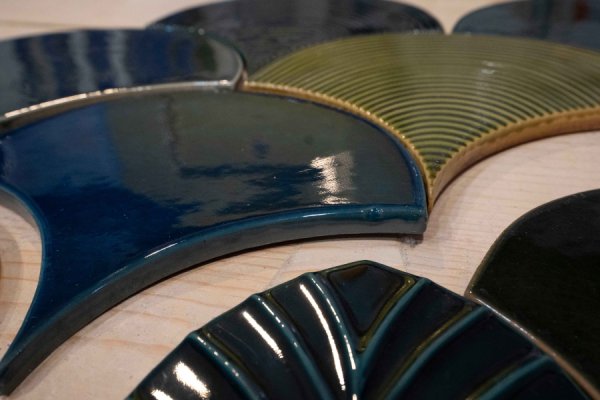
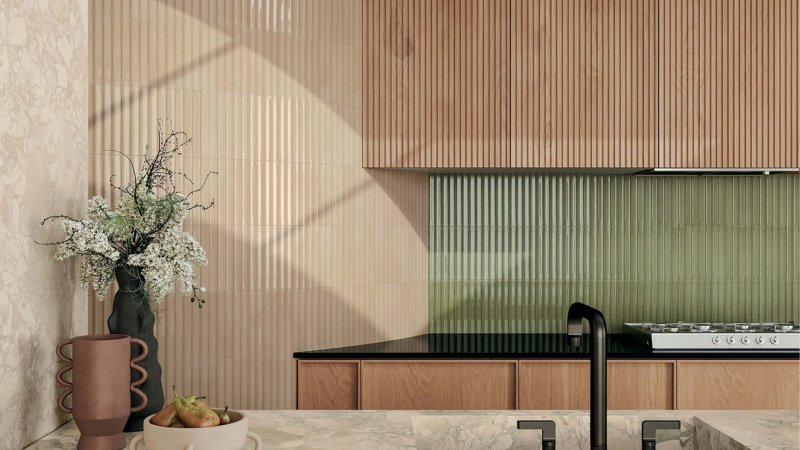
Ogni forma esiste in due tipologie. Il fondo è la superficie piena, uniforme. Il rigato porta una rigatura in rilievo, e qui c’è il dettaglio che si capisce solo avendo i pezzi davanti: la rigatura non è la stessa su tutte le forme, segue la geometria di ciascuna. Sul ventaglio sono archi concentrici che accompagnano la curva. Sulla foglia diventano nervature che si aprono dalla costola centrale, come in una foglia vera.
Mescolare fondo e rigato nello stesso rivestimento è il modo più semplice per ottenere profondità senza cambiare colore: la luce si comporta in due modi diversi sulla stessa parete.
Le finiture: matt, glossy e lustro metallico
Le finiture sono quattro. La matt restituisce toni morbidi e caldi, con una pigmentazione in spessore che si sente al tatto. Sul grès può essere trattata con caratteristiche antiscivolo, il che la rende posabile anche a pavimento e all’esterno. La glossy accende il colore e fa risaltare il rilievo delle superfici lavorate.
La luxury è metallica e ha una gamma cromatica di una sola voce: metallo. Sul fondo liscio l’oro è steso in una micro-trama che copre la superficie; sul rigato segue le costole una per una, e su un fondo nero il risultato è dichiaratamente déco. Tecnicamente si ottiene con smalti a lustro luminescenti cotti al terzo fuoco, cioè una terza cottura a bassa temperatura dopo le prime due. È la finitura in cui il prodotto incontra la storia del posto in cui nasce, perché Gualdo Tadino è la città del lustro: la tecnica a riflessi metallici arrivata in Italia dal mondo islamico attraverso la Spagna, e qui riportata in vita nell’Ottocento.
Che cos’è il craquelé, e perché l’industria tende a evitarlo
Il craquelé è la quarta finitura, ed è quella che genera più domande in showroom. È lo smalto cavillato: durante il raffreddamento lo smalto e il supporto si contraggono in modo leggermente diverso, e sulla superficie si forma una rete di micro crettature. Non è una rottura e non intacca la tenuta del pezzo, è una tessitura. La produzione industriale tende a evitarlo, perché è un fenomeno che si governa ma non si replica identico, ed è esattamente il motivo per cui nella ceramica artigianale si cerca. Due piastrelle craquelé non hanno mai lo stesso disegno di cavilli, e su una parete intera la superficie non si ripete mai.
Nove colori, e nessuno è neutro
Sono Verde, Blu, Celeste, Cobalto, Cotto, Piombo, Ocra, Giallo e Bianco. La gamma più ampia è sui verdi e sugli azzurri, che nelle finiture lucide virano verso il petrolio e l’ottanio.
Una nota pratica: sono colori che sulla carta spaventano e dal vivo funzionano, perché la forma spezza la superficie e nessun colore resta mai una campitura piena. Un verde scuro su una parete rettangolare è una parete verde scura; lo stesso verde su un ventaglio a squame diventa un motivo.
Dalla stampa 3D alla muffola: come si fa a mano una piastrella
Il processo parte da un disegno, sviluppato nei laboratori dell’azienda oppure fornito dal progettista. Dal disegno si ricava un originale stampato in 3D, e da quello la matrice di produzione.
Da lì in avanti è tutto manuale. Il grès porcellanato in pasta colorata viene lavorato artigianalmente, sformato a mano e cotto in muffole tradizionali ad alta temperatura. Ogni pezzo viene poi rifinito, controllato e selezionato a mano. In alternativa al grès si usa la pasta bianca, un impasto puro che serve a far risaltare la brillantezza degli smalti.
Stampa 3D e muffola nello stesso ciclo non è una contraddizione: la tecnologia serve a ottenere la forma esatta che il progetto chiede, la mano serve a fare in modo che i pezzi non vengano identici. Ed è dalle micro differenze che nascono la tattilità, il riflesso, l’opacità diverse da un pezzo all’altro.
Da Tagina a Unuslab: chi le fa, a Gualdo Tadino
Unuslab ha sede a Gualdo Tadino, una delle Città della Ceramica italiane. Il progetto è dei fratelli Sergio e Roberto Barberini, figli di Angelo, che nel 1973 in quella stessa città aveva fondato Tagina: un’azienda industriale che ha fatto i grandi formati e il gres da esterno in 2 centimetri venduto in tutto il mondo, ceduta nel 2018.
I figli non hanno aperto un’altra fabbrica. Sono tornati alla lavorazione a mano, nello stesso posto. È un percorso inverso rispetto a quello che di solito si racconta, e spiega perché il laboratorio parli la lingua dei progettisti pur lavorando come una bottega.
Perché il craquelé e il rilievo in fotografia spariscono
Nessuna fotografia le restituisce, per due motivi.
Il primo è che lo schermo appiattisce il rilievo, e qui il rilievo è il prodotto: la rigatura e la bombatura si leggono con la luce radente e con la mano, non con l’occhio di fronte.
Il secondo è che il craquelé in fotografia sparisce. La rete di cavilli è fatta di linee sottilissime che un’immagine compressa non registra, e quella che dal vivo è una tessitura sullo schermo diventa una superficie liscia.
Nei nostri showroom ci sono i campioni di tutte e sei le forme. Si prendono, si appoggiano uno accanto all’altro, si girano sotto la luce, e si mettono nella moodboard del progetto insieme agli altri materiali già scelti. È lì che si decide.
Piastrelle su misura: se la forma giusta non c’è, si disegna
Le sei collezioni sono un punto di partenza, non un catalogo chiuso. Il processo produttivo è sartoriale, e questo vuol dire che la forma si può disegnare: se un progetto chiede una geometria che non esiste, si parte da quella. Anche gli spessori si possono spingere oltre lo standard, fino a 3 centimetri.
Per questo conviene passare in showroom anche quando il progetto è ancora un’idea. Si guardano insieme le superfici già scelte e i materiali intorno, si provano le forme esistenti sulla moodboard, e se nessuna funziona si ragiona su cosa servirebbe: un profilo diverso, una proporzione diversa, un colore fuori dalla gamma. Quell’indicazione diventa il punto di partenza per una piastrella fatta su misura, nella forma e nel colore che il progetto richiede.
È un modo di lavorare che ha senso soprattutto per chi progetta. Un architetto o un interior designer con un disegno preciso in testa non è costretto ad adattarlo a quello che il mercato offre: può chiedere che venga prodotto.
Fatte a mano vuol dire che due pezzi non sono mai identici. È il motivo per cui si scelgono.
Alfa Group